Опубликовано: · Обновлено:
Как делают подшипники на заводе?
От заготовки до точной опоры проходят формообразование, термообработку, шлифование, доводку и контроль. Объясняем производственную цепочку колец, шариков, сепаратора и окончательной сборки.
На заводе подшипник делают как систему согласованных точных деталей. Кольцам и телам качения придают форму, выполняют термообработку, шлифуют и доводят рабочие поверхности, затем очищают, собирают и проверяют изделие. Сепаратор, уплотнения и смазка добавляются в соответствии с исполнением. Конкретный маршрут зависит от конструкции, размера и материала; единой технологии для всех подшипников нет.
Ниже рассматривается типичная цепочка изготовления стального подшипника качения с отдельными кольцами. Она помогает понять, почему внешне простая деталь требует многих операций и почему гладкий блестящий металл ещё не означает готовую дорожку качения.
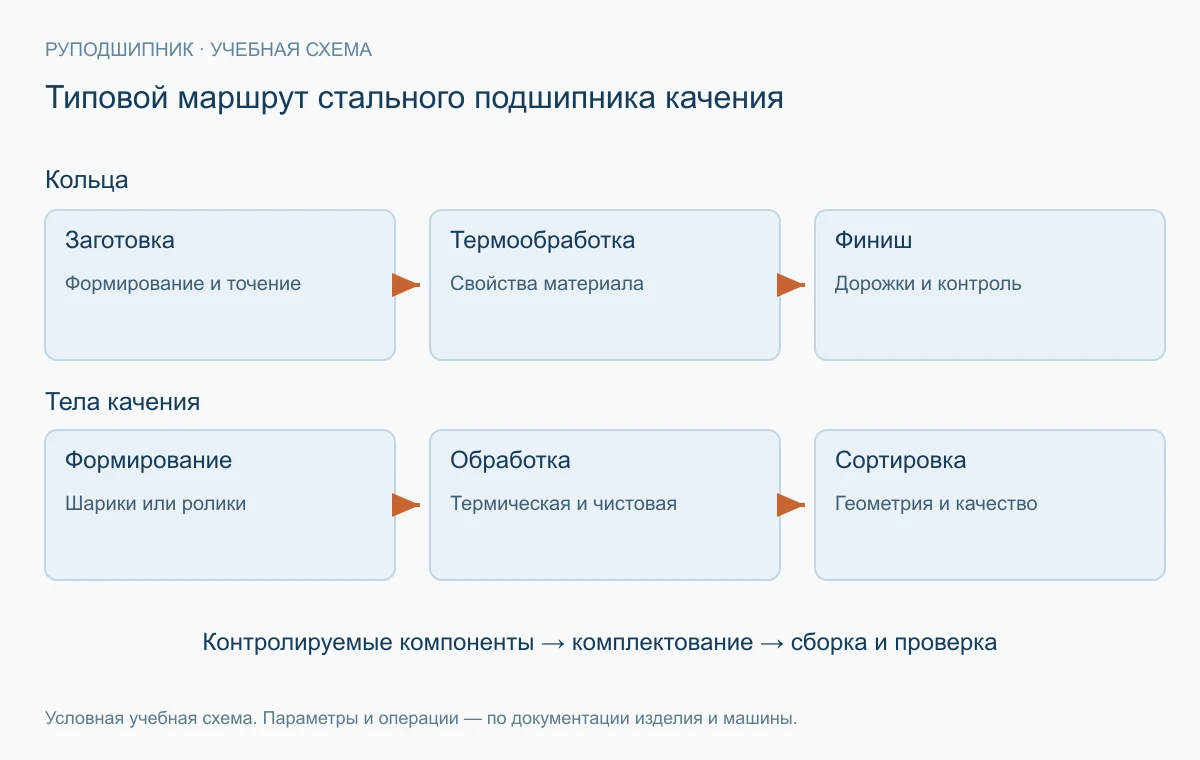
Если устройство изделия пока незнакомо, начните с основных элементов подшипника. Заводскую сборку нужно отличать от попытки разобрать готовое изделие.
Материал и заготовки задают основу
Кольца должны сохранять геометрию и выдерживать многократные контактные напряжения. Важны не только название стали, но и её чистота, структура и последующая обработка. Для разных условий применяются разные материалы и способы упрочнения. Например, сквозная закалка и цементация решают задачу формирования свойств по-разному; объявлять одну марку стали обязательной для каждого подшипника неверно.
JTEKT описывает несколько групп материалов колец и тел качения. Из этого следует практическая граница: определить материал и технологию по общему виду кольца нельзя. Эти сведения устанавливают по документации изделия и производственным данным.
Как формируют кольца
Для распространённого маршрута получают кольцевую заготовку ковкой с последующей обработкой. Затем токарные операции создают приближённую геометрию: отверстие, наружную поверхность, торцы, канавки и дорожки. На этом этапе остаётся припуск для последующего получения точных размеров и поверхности.
Не каждое кольцо начинают одинаково: выбор заготовки и операций зависит от размера и серии. Поэтому заводская схема конкретного шарикового подшипника показывает пример технологии, а не обязательный рецепт для тонкостенного игольчатого или специального крупногабаритного изделия. Доступное объяснение последовательности даёт NTN в разделе о производстве подшипников.
Зачем нужна термообработка
Термообработка формирует требуемые механические свойства металла. Недостаточно получить нужную твёрдость в одной точке: важны структура материала, стабильность размеров и состояние поверхности. После нагрева и охлаждения геометрия может измениться, поэтому финишные операции выполняют с учётом всего маршрута.
Режим зависит от стали, размеров сечения и требуемого состояния изделия. Переносить температуру и длительность из одного производственного примера на все подшипники нельзя. SKF объясняет роль управления термообработкой, включая атмосферу печи: окисление и изменение поверхностного слоя способны повлиять на последующую обработку и итоговые свойства.
Почему после точения нужны шлифование и доводка
Шлифованием получают требуемые размеры и форму отверстия, наружной поверхности, торцов и дорожек. Для вращения важны не только средний диаметр и ширина, но и отклонения формы, взаимное расположение поверхностей и точность вращения. Подшипник может подходить в посадочное место по номинальному размеру и всё же не соответствовать нужной точности.
Суперфиниширование и другие доводочные операции улучшают состояние рабочих поверхностей. Это отдельная задача от получения размера. Риски на дорожке влияют на контакт и смазочную плёнку, а обычная внешняя полировка не воспроизводит заводскую доводку. Цепочки обработки колец, шариков и сепаратора сопоставлены в NTN Rolling Bearings Handbook, раздел 2.3.
Тела качения, сепаратор и сборка
Стальные шарики проходят собственную цепочку формирования, термообработки, шлифования и доводки. Ролики отличаются геометрией и требуют соответствующего маршрута. Сепаратор изготавливают отдельно: например, штампуют из листа или получают другой предусмотренной технологией. Его задача — направлять и разделять тела качения, а не заменять рабочие дорожки.
Подготовленные детали очищают и собирают в контролируемых условиях. Состав и подбор компонентов должны обеспечить требуемый зазор и другие характеристики изделия. Для закрытого исполнения вводят заданную смазку и устанавливают защитные элементы. Упаковка и консервация сохраняют результат производства до монтажа; чистота здесь является частью качества.
Учебный пример: два внешне одинаковых кольца
Возьмём два кольца с одинаковыми номинальными размерами. Одно прошло только точение, другое — весь маршрут и контроль. Штангенциркуль может показать близкие значения, но он не установит профиль дорожки, её шероховатость, структуру металла и точность вращения. Поэтому качество готового подшипника оценивают системой измерений и испытаний по спецификации, а не одной внешней проверкой.
Частые вопросы
Все подшипники делают из одной стали?
Нет. Материалы и обработка зависят от конструкции и условий применения. Для специальных изделий используют отдельные решения.
Подшипник собирают из любых подходящих по размеру деталей?
Нет. Геометрия и характеристики компонентов должны соответствовать требованиям изделия. Простое совпадение наружных размеров этого не подтверждает.
Почему нельзя восстановить дорожку обычной полировкой?
Полировка не подтверждает профиль, точность, свойства материала и пригодность детали. Вопрос восстановления решается специальной технологией и контролем.
Продолжить изучение
- Подшипники: виды, устройство, маркировка и применение
- Стальные шарики по ГОСТ 3722-2014: размеры, классы точности и применение
- Что означает класс точности подшипника P0, P6 и P5?
- Можно ли разобрать подшипник и собрать его обратно?
Как разобраться в подшипниках? Учебник от основ до заказа
Предыдущая тема: Как составить задание на закупку подшипника?. Следующая тема: Как проверить снятый подшипник перед решением о замене?.