Опубликовано: · Обновлено:
Как запрессовать подшипник с помощью пресса?
Для запрессовки важнее схема передачи усилия, чем мощность пресса. Разбираем подбор оправки и опоры, контроль соосности и признаки, при которых операцию нужно остановить.
Подшипник запрессовывают медленным соосным перемещением, передавая усилие непосредственно на кольцо с натягом. При посадке на вал оправка давит на внутреннее кольцо, при установке в корпус — на наружное. Усилие через шарики или ролики передавать нельзя: пресс способен оставить повреждения ещё до запуска.
Механическая запрессовка подходит не для любого размера и натяга. Прежде чем ставить деталь под шток, проверяют посадку, допускаемый изготовителем способ монтажа и доступ для оправки. При слишком большой требуемой силе выбирают согласованный тепловой или гидравлический метод.
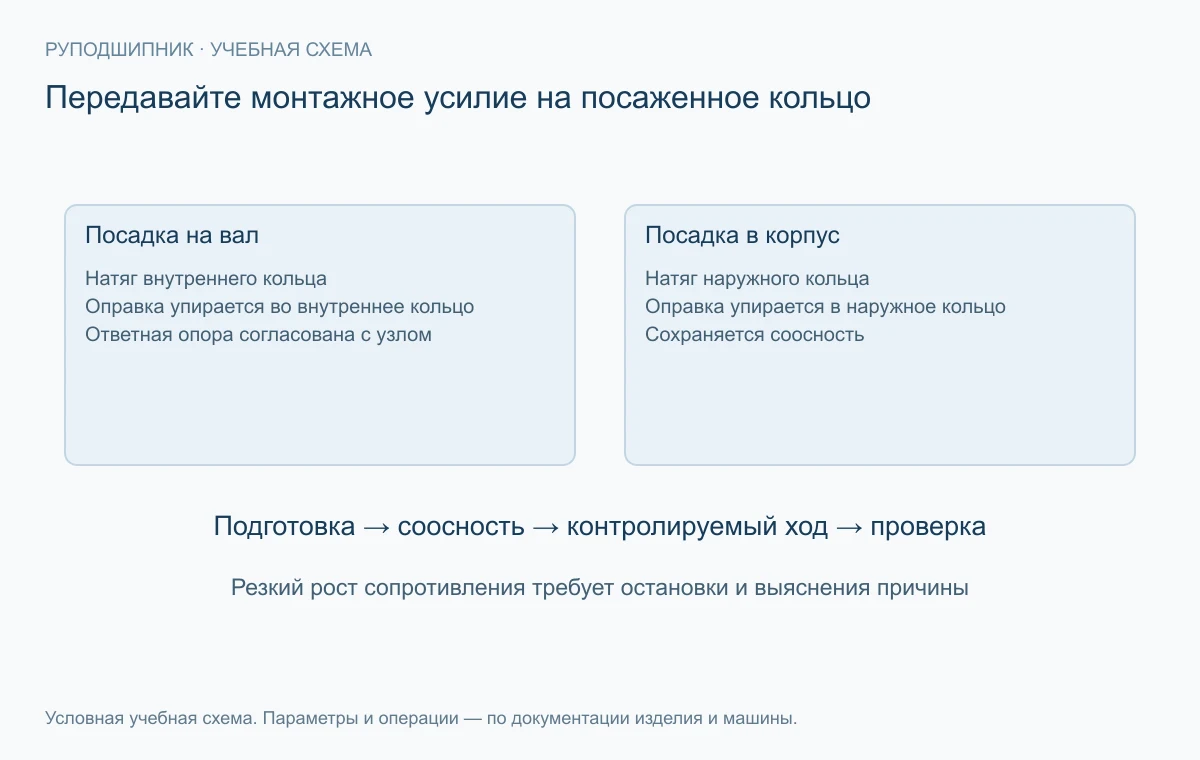
Сначала проверьте посадку кольца. Если механический метод не подходит, оцените предусмотренный изготовителем контролируемый нагрев для монтажа.
Схему усилий рисуют до начала работы
Проследите замкнутый путь: шток, оправка, устанавливаемое кольцо, сопрягаемая деталь, опора, стол пресса. На этом пути не должны оказаться тела качения, уплотнения, сепаратор или деталь, не рассчитанная на монтажную нагрузку. Именно этот разбор определяет, где поддерживать сборку.
Если подшипник напрессовывают на вал, опора воспринимает усилие через вал, а оправка касается торца внутреннего кольца. Если вал вдавливают в уже установленный подшипник, нужна встречная поддержка внутреннего кольца. Опирать весь корпус и надеяться на дорожки как на передаточный элемент нельзя.
При одновременном натяге обоих колец применяют оснастку, воздействующую на оба торца по предусмотренной технологии. Она должна учитывать их взаимное положение. Для разъёмных подшипников кольца часто устанавливают отдельно, а затем осторожно соединяют, исключая повреждение дорожек при перекосе.
Какая оправка нужна
Торец оправки должен быть ровным, перпендикулярным оси и достаточно жёстким. Рабочая поверхность опирается на требуемое кольцо по подходящей окружности. Внутренний диаметр оставляет проход валу; наружный не задевает соседнее кольцо, защиту и выступающий сепаратор.
Случайный отрезок трубы может попасть на фаску или уплотнение. Тогда даже внешне ровное давление создаёт перекос. Размеры оправки выбирают по чертежу подшипника и монтажной геометрии, а не только по отверстию детали. Для конструкций с выступающими элементами нужна специальная выточка.
Готовый монтажный набор тоже проверяют по назначению. Например, SKF допускает использование колец определённого комплекта TMFT под прессом, но это не разрешение нагружать любой пластиковый ударный инструмент. Допустимые размеры и нагрузку уточняют в инструкции комплекта.
Подготовка посадок и пресса
Измеряют посадочные поверхности и проверяют соответствие документации: диаметр, форму, заходную фаску, радиус перехода к уступу. Удаляют загрязнения и заусенцы без изменения заданной геометрии. Смазывание посадки выполняют именно по монтажной инструкции: для разных соединений требования могут различаться.
Подбирают устойчивые опоры, обеспечивают запас хода штока и место для выступающего вала. Проверяют допустимую нагрузку пресса и оснастки. Узел выставляют соосно; начальное касание оправки должно быть полным, без качания и бокового смещения. До нагружения исключают защемление рук и выпадение деталей.
Как контролировать процесс
Перемещение выполняют плавно, следя одновременно за ходом и усилием. Показания манометра сами по себе не равны осевой силе без данных привода. Универсального значения «сколько тонн нужно» нет: оно зависит от натяга, площади контакта, трения и геометрии соединения.
Резкий рост сопротивления в начале может указывать на перекос или ошибку размеров. Остановка до уступа, скрежет, смещение опоры и деформация инструмента требуют прекращения нагрузки. Повторные попытки большей силой способны превратить исправимую ошибку выставления в повреждение кольца или корпуса.
Например, наружное кольцо вошло в корпус на небольшую глубину и остановилось. Вместо увеличения давления проверяют, не упёрлась ли оправка в корпус, нет ли перекоса и заусенца. После устранения причины применяют принятую ремонтную процедуру; перекошенную деталь не выравнивают сильным ударом.
Приёмка результата
После снятия нагрузки проверяют положение относительно уступа, целостность защиты и отсутствие следов неправильного контакта. Контроль вращения, зазора или преднатяга проводят для конкретного типа опоры. Лёгкое вращение рукой полезно, но не исключает вмятин от неверной передачи усилия; сведения о монтаже сохраняют в карте ремонта.
Частые вопросы
Можно ли опираться на старый подшипник?
Случайная старая деталь не гарантирует правильную площадь контакта и прочность. Лучше использовать рассчитанную оправку или монтажное кольцо с известным назначением.
Большой пресс безопаснее маленького?
Запас мощности не исправляет перекос и неправильную опору. Нужны управляемость, подходящая оснастка и понятный контроль усилия и перемещения.
Что делать, если натяг слишком большой?
Сначала подтвердить размеры и требование чертежа. Если посадка верная, пересмотреть способ монтажа по рекомендациям изготовителя, а не подгонять кольцо или вал произвольной шлифовкой.
Технические источники
- NSK — Mounting: press fits
- Schaeffler — Mechanical mounting of rolling bearings
- SKF — TMFT 36/PRO fitting tool kit: suitability for use under a press
Продолжить изучение
- Как установить подшипник без повреждения колец и дорожек?
- Как выбрать посадку подшипника на вал и в корпус?
- Как нагреть подшипник для монтажа на вал?
- Что означает зазор CN, C3 и C4 на подшипнике?
Как разобраться в подшипниках? Учебник от основ до заказа
Предыдущая тема: Как снять внутреннее кольцо подшипника с вала?. Следующая тема: Как нагреть подшипник для монтажа на вал?.