Опубликовано: · Обновлено:
Как измеряют радиальный зазор подшипника?
Радиальный зазор измеряют по методике для конкретного типа подшипника. Разбираем индикаторный контроль, щупы, измерительную нагрузку и отличие свободного зазора от остаточного.
Радиальный зазор измеряют как полное радиальное перемещение одного кольца относительно другого при заданных условиях. Для шариковых подшипников часто нужна специальная индикаторная оснастка с установленной измерительной нагрузкой; у доступных роликовых конструкций применяют щупы по методике изготовителя. Одной универсальной схемы для всех типов нет.
Сначала уточняют, какой результат нужен: начальный зазор свободной детали, остаточный после монтажа или оценка поведения работающей опоры. Эти состояния различаются. Показания нельзя сравнивать с таблицей только потому, что на подшипнике указан знакомый суффикс зазора.
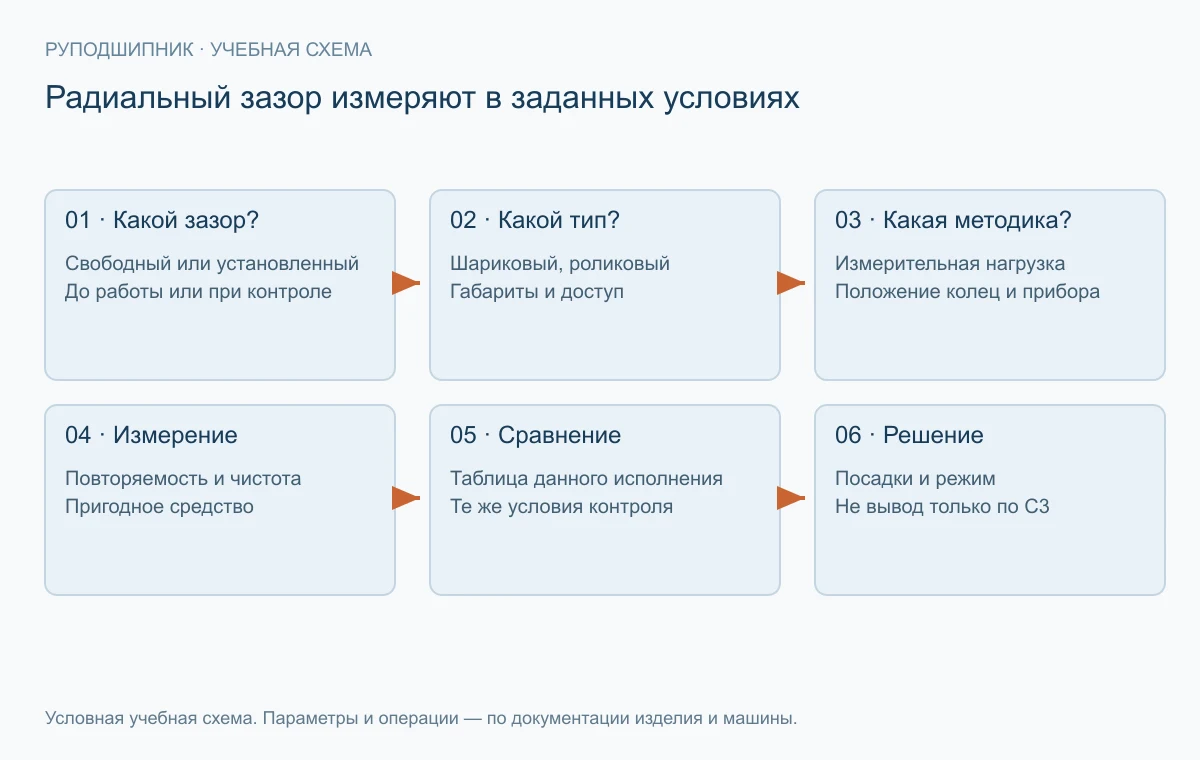
Сначала уточните, что означает группа радиального зазора. Измерение зазора отличается от измерения габаритов d, D и B.
Что именно измеряет прибор
При радиальном перемещении кольца тела качения переходят от контакта с одной стороны к контакту с противоположной. Индикатор регистрирует общий ход. Его не следует автоматически делить пополам: внутренний радиальный зазор — это полное относительное перемещение, а не односторонняя щель.
Измерительная нагрузка упруго деформирует контакт. NSK отдельно указывает, что у шариковых подшипников измеренный зазор может быть больше теоретического и требует соответствующей поправки. Значение нагрузки и поправку выбирают по типу, размеру и таблице изготовителя, а не по силе руки оператора.
Дополнительно в показания способны попасть податливость стойки, люфт крепления, движение посадки и наклон кольца. Поэтому измерение люфта конца вала на собранной машине не равно измерению внутреннего зазора одного подшипника. В машине участвуют обе опоры и сопряжённые детали.
Индикаторная схема: условия достоверности
Одно кольцо фиксируют в предусмотренном приспособлении, второму задают контролируемое перемещение без перекоса. Индикатор располагают по направлению этого перемещения. Оснастка не должна деформировать тонкое кольцо зажимом или передавать нагрузку через уплотнение. Настройку подтверждают по принятой измерительной процедуре.
Записывают температуру детали, состояние смазки, ориентацию, направление и величину нагрузки, цену деления и идентификатор прибора. При смене схемы или условий изменяется сопоставимость результатов. Неустойчивое показание — повод проверить крепление, загрязнение и положение колец, а не выбирать удобное среднее значение.
Для миниатюрных, прецизионных, закрытых и специальных подшипников простого цехового приспособления может оказаться недостаточно. Иногда нужен специализированный стенд или контроль изготовителя. Снимать заводские уплотнения ради доступа к щупу без разрешённой процедуры не следует.
Когда используют щупы
Щупы применимы, например, к доступным сферическим роликовым подшипникам при контроле монтажа на коническую посадку. Здесь оценивают зазор между роликом и дорожкой в определённой ненагруженной зоне. Ролики и кольца предварительно занимают положение, заданное методикой; щуп не вталкивают силой.
Проверяют оба ряда и исключают перекос колец. У крупных деталей собственный вес наружного кольца способен изменить форму и исказить локальное значение. Изготовитель может задавать несколько точек и способ обработки показаний. Переносить их на иной тип или ориентацию подшипника нельзя.
Измерение до и после продвижения по конусу позволяет оценить уменьшение зазора. Это монтажный критерий, который сверяют с таблицей соответствующего изделия. Если доступ закрыт или метод не обеспечивает точность, используют разрешённый контроль осевого продвижения либо другой предусмотренный изготовителем метод.
Как оценить результат без ложного вывода
Таблица начального зазора относится к конкретной группе, типу и диапазону диаметра. После посадки с натягом кольца деформируются, и зазор обычно уменьшается. В работе температурная разность колец и нагрузка меняют его снова; холодное измерение не показывает напрямую рабочее состояние.
Например, ремонтник получил меньшее значение после напрессовки, чем до неё. Само уменьшение ожидаемо и не доказывает неисправность. Нужно проверить фактические посадки, метод измерения и требуемый остаточный диапазон. Если измерение выполняли разной нагрузкой, сначала устраняют эту несопоставимость.
В протоколе сохраняют исходные показания, использованные поправки и окончательный вывод со ссылкой на таблицу. Такой документ позволяет отличить дефект изделия от ошибки установки и повторить проверку. Запись «люфт нормальный» без метода и условий инженерной информации почти не содержит.
Частые вопросы
Можно ли определить зазор штангенциркулем?
Обычное измерение диаметров не даёт внутренний зазор подшипника в сборе. Нужна методика относительного перемещения колец либо разрешённое измерение щупом для подходящей конструкции.
Щуп подходит для любого роликового подшипника?
Нет. Возможность доступа, положение роликов и измеряемая зона зависят от конструкции. Метод для сферического роликового подшипника не является универсальным.
Почему у двух проверок разные результаты?
Возможны разные нагрузки, температуры, положения колец и податливость оснастки. Сначала сравнивают условия и поправки, затем делают вывод о самом подшипнике.
Технические источники
- NSK — Fits and Internal Clearance: measuring load and elastic deformation
- NSK — Mounting: spherical roller bearing clearance measurement
- Schaeffler — Mechanical mounting: clearance reduction and drive-up measurement
Продолжить изучение
- Что означает зазор CN, C3 и C4 на подшипнике?
- Как выбрать посадку подшипника на вал и в корпус?
- Что означает класс точности подшипника P0, P6 и P5?
- Как проверить снятый подшипник перед решением о замене?
Как разобраться в подшипниках? Учебник от основ до заказа
Предыдущая тема: Как нагреть подшипник для монтажа на вал?. Следующая тема: Чем дюймовые подшипники отличаются от метрических?.